
ما هي آلة ثني حديد التسليح؟
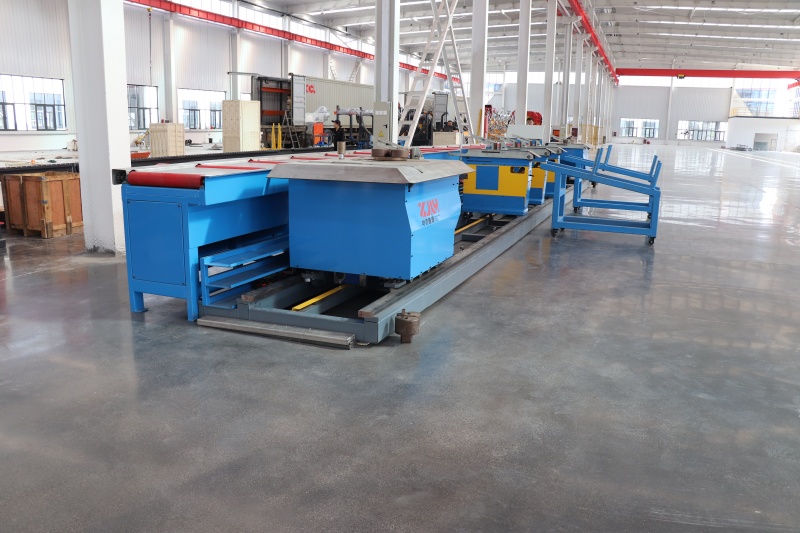
ماكينة ثني حديد التسليح تحوّل قضبان التسليح المستقيمة إلى الأشكال التي يحددها جدول ثني القضبان: الكانات والخطافات وقضبان U وقضبان L وقضبان Z والروابط متعددة الأرجل. تُغذّي القضيب، ثم تقيس الطول، ثم تُدير طاولة الثني أو الرأس حول شياق حتى الوصول إلى الزاوية المبرمجة. لا تسخين، ولا مطرقة، ولا تخمين. وبالنسبة للمقاولين والمصنّعين ومهندسي المشتريات الذين يقارنون عروض الأسعار، فإن السؤال المفيد ليس فقط ما هي ماكينة ثني حديد التسليح، بل أي نوع وأي سعة يناسبان العمل الذي تتقدمون لمناقصته فعلاً.
لماذا يهمّ التعريف المشترين من الخارج
انتقل عمل التسليح من الخندق إلى ساحة التصنيع. تُجمَّع الآن أقفاص الخوازيق المحفورة والقطع الجاهزة الصب وألواح الجسور من قضبان مثنية مسبقًا، وتُفحص قبل التسليم وتُرفع إلى مكانها كوحدات جاهزة. وهذا يغيّر ما يتوقعه المشترون: لم تعد الآلة مطالبة بإنتاج خطاف واحد قابل للاستخدام بزاوية 90 درجة، بل عليها أن تكرر جدولًا من مئات علامات المواضع ضمن حدود بضعة ملليمترات، مع عدد أقل من المشغلين المهرة.
تسبب المصطلحات أيضًا ارتباكًا في عروض الأسعار. تُستخدم مصطلحات «آلة ثني حديد التسليح» و«آلة ثني قضبان الفولاذ» و«آلة ثني الكانات» و«مركز الثني» تقريبًا بالتبادل، إلا أنها تصف آلات بقدرات ومستويات سعرية مختلفة جدًا. وعادةً ما تؤدي مقارنة آلة ثني بالمسمار والقرص بمركز CNC على أساس السعر وحده إلى شراء خاطئ.
ثلاث عائلات من معدات الثني
آلات الثني الميكانيكية واليدوية.طاولة مسطحة ذات قرص دوّار ومحور مركزي ومحاور انحناء. يضع المشغّل القضيب مقابل مصدّ فيدور القرص إلى زاوية محددة مسبقًا. وهي غير مكلفة ومتينة في الساحات المتربة، وتبقى الحل الصحيح للكميات المنخفضة والعمل الموقعي والأقطار الكبيرة جدًا. الحدّ هو العمل اليدوي: فكل علامة موضع تُعالَج على حدة.
آلات انحناء شبه أوتوماتيكية.تغذية آلية ومصدّ قابل للضبط وغالبًا رأس هيدروليكي. ترتفع الإنتاجية، لكن التبديل بين الأشكال لا يزال يتطلب ضبطًا يدويًا.
آلات انحناء CNC ومراكز الانحناء.تُغذّى القضيب وتُقوَّم وتُقاس بواسطة مُرمِّز وتُنحنى بأدوات تُدار بمحركات سيرفو وتُقطع في دورة متواصلة واحدة. تخزّن البرامج هندسة كل علامة موضع، لذا يعني التبديل اختيار البرنامج التالي. تحمل بعض الطُرز رأسي انحناء وتُشكّل أساور مغلقة أو انحناءات ثنائية الاتجاه في تمريرة واحدة.
كيف تعمل دورة الانحناء
في آلة ثني حديد التسليح الأوتوماتيكية تكون الدورة ثابتة. يدخل القضيب إلى وحدة تقويم بأسطوانات متعاقبة تزيل انحناء اللفة. يدفعه تغذية سيرفو مسافة مبرمجة تُقاس بواسطة المشفّر. عند الطول المستهدف يدور رأس الثني حول شياق بينما يثبّت قالب تثبيت القضيب، ثم إما يعود إلى الصفر للثنية التالية أو يثني من الاتجاه المعاكس بحيث يمكن إكمال شكل مغلق في تمريرة واحدة. تقصّ مقصلة القضيب وتسقط القطعة النهائية في طاولة تجميع.
هناك تفصيلان يفصلان آلة تحافظ على التفاوت عن أخرى تنحرف. الأول هو تعويض الارتداد المرن: الفولاذ لا يبقى عند الزاوية التي تفرضها العدة، لذا يجب على وحدة التحكم أن تفرط في الثني بقيمة تعتمد على القطر والدرجة ونسبة الشياق. الثاني هو هندسة العدة. تحدد أكواد التصميم مثل ACI 318 وEN 1992 وBS 8666 الحد الأدنى لأقطار الشياق نسبةً إلى مقاس القضيب، لذا فإن مجموعة العدة الخاطئة إما ستشقق القضيب أو ستفشل في الفحص.
المواصفات التي تحدد الملاءمة
أقصى قطر للقضيب هو الرقم الرئيسي في معظم أوراق البيانات وهو الأقل إفادة بمفرده. اقرأه مع ما يلي.
القطر عند درجة الفولاذ. قد تكون الآلة المصنفة 32 مم عند 400 ميجاباسكال قادرة فقط على معالجة 25 مم عند 500 ميجاباسكال.
نطاق الزاوية. تحتاج الأشكال القياسية إلى 0-180 درجة؛ وتحتاج الخطافات الزلزالية والروابط المغلقة إلى أكثر من ذلك، بالإضافة إلى تسلسلات متعددة الزوايا قابلة للتكرار.
طول الطاولة والتغذية. تحتاج قضبان U الطويلة وروابط الجسور إلى دعم على طولها الكامل، مما يؤثر على الدقة والسلامة.
التفاوت المضمون.اطلب كتابيًا تفاوتات الطول والزاوية وتحقق منها مقابل جدولك الزمني.
نظام التحكم.ذاكرة البرنامج، وعدد الجداول المخزنة، واستيراد البيانات، وما إذا كان الفني يستطيع تشغيله دون تدريب على البرمجة.
مصدر الطاقة.يجب أن تتوافق الآلات المُصدَّرة مع جهد وتردد الموقع: 380 فولت/50 هرتز، أو 415 فولت/50 هرتز، أو 440 فولت/60 هرتز.
الأدوات وقطع الغيار.تُبلى الشياقات والمسامير وشفرات القص وقوالب التثبيت؛ تأكد من مسار قطع الغيار قبل الطلب.
حيث تسترد هذه الآلات تكلفتها
في أعمال الأساسات الخوازيقية, تُشكّل معدات الثني الحلزوني وحلقات الربط والأطواق الختامية التي تُمسك القفص معًا قبل اللحام. يتحكم قطر الحلقة في الغطاء، لذا فإن قابلية التكرار عبر مئة قفص أهم من سرعة الثني المفرد.
على الجسور, تستخدم قبعات الركائز وألواح سطح الجسر تسليحًا كثيفًا مع العديد من الروابط القصيرة متعددة الأرجل، بطيئة الإنتاج يدويًا وهي بالضبط حيث يُثمر الثني التلقائي.
في السكك الحديدية عالية السرعة وساحات الخرسانة الجاهزة, تتكرر الهندسة عبر آلاف الوحدات المتطابقة، لذا يزيل الثني المعتمد على البرامج وقت الإعداد من المسار الحرج.
في مصانع معالجة حديد التسليح، غالبًا ما تكون دائرة الثني هي القيد بين القطع والتجميع، وغالبًا ما تكون إضافة السعة التلقائية هي الطريقة الأرخص لرفع الإنتاجية.
اختيار التكوين
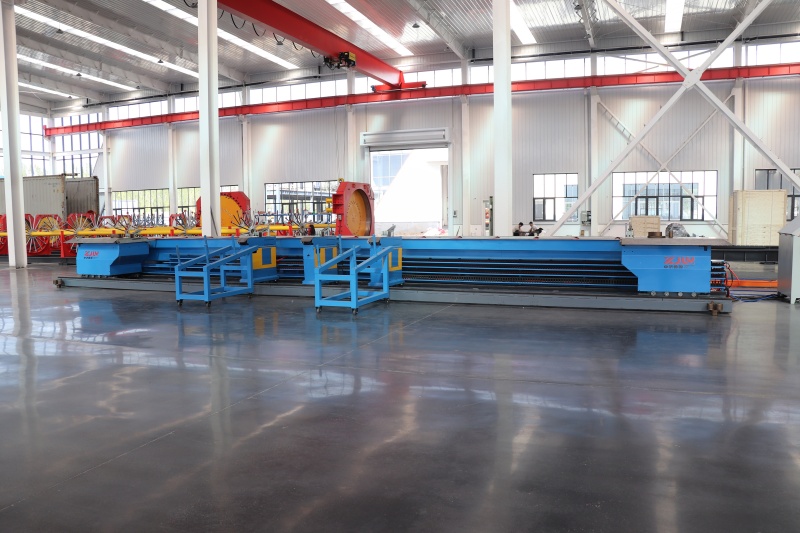
تبني LUYUAN معدات الثني لهذا النطاق من العمل تحديدًا. المركز ثني حديد التسليحيستهدف هذا الجهاز مصنّعي الهياكل ومحطات المعالجة التي تحتاج إلى تحويل جدول زمني إلى أشكال نهائية بأقل قدر من المناولة اليدوية: تغذية وثني مُتحكَّم فيهما بالسيرفو، وتخزين برامج لعلامات المواضع المتكررة، وأدوات تغطي أقطار الكانات والوصلات الشائعة. وهو يناسب المشترين الذين يشغّلون جدولاً مختلطاً بدلاً من شكل واحد، والذين يقدّرون وقت التغيير وقابلية التكرار أكثر من سرعة الثني المفرد الخام.
يجب أن تتبع عملية التهيئة الجدول الزمني لا الكتيّب التعريفي. ابدأ بأكبر قطر وأعلى درجة في المشروع، ثم بأطول قطعة مفردة، ثم بعدد علامات المواضع المتميزة لكل وردية.
الأسئلة الشائعة
ما الفرق بين آلة ثني حديد التسليح وآلة قطع حديد التسليح؟
آلة الثني تغيّر شكل القضيب؛ أما آلة القطع فتقسمه إلى أطوال. والآلات المدمجة شائعة، لكن تصنيفَي السعة منفصلان ويجب التحقق منهما كلٌّ على حدة.
هل يمكن لآلة ثني حديد التسليح إنتاج كانات مغلقة؟
نعم، إذا كانت الآلة والأدوات محددة لذلك. تحتاج الوصلات المغلقة والأطواق الزلزالية إلى رأس ثنٍ مزدوج أو تسلسل من مرحلتين مع هندسة صحيحة للمغزل. تحقق من الشكل مقابل جدولك الخاص قبل التسليم.
ما مدى دقة الآلة الأوتوماتيكية؟
دقة الطول تُتحكم بواسطة المشفر، ودقة الزاوية تأتي من موضع السيرفو بالإضافة إلى تعويض الارتداد المرن. تختلف الأرقام حسب الشركة المصنعة وحجم القضيب، لذا اطلب تفاوتًا مكتوبًا واختبارًا مشهودًا على درجة قضيبك.
ما الأقطار التي يمكن لهذه الآلات التعامل معها؟
عادةً ما تغطي الطاولات اليدوية 6-32 مم؛ بينما تُقدَّم المراكز الأوتوماتيكية عادةً حتى 32 مم أو 40 مم عند 400-500 ميجاباسكال.
آلة ثني يدوية أم CNC؟
احسب علامات الموضع والقطع لكل وردية. المعدات اليدوية اقتصادية للكميات المنخفضة والعمل الميداني. عندما يكرر الساحة نفس الأشكال بالمئات، فإن تكلفة العمالة والتفتيش عادةً ما تتجاوز فرق السعر خلال مشروع أو مشروعين.
الخطوة التالية
تحدد سعة الثني ونطاق الأدوات ونظام التحكم ما إذا كانت آلة ثني حديد التسليح تستحق مكانها في الساحة، ولا يمكن الحكم على أي منها من قائمة الأسعار. أرسل إلى LUYUAN جدول ثني القضبان الخاص بك، والقطر الأقصى والدرجة التي تعمل بها، والأشكال التي تنتجها في أغلب الأحيان. سيؤكد الفريق التقني التكوين المطابق، ويشارك المعلمات وقوائم الأدوات، ويقدم عرض سعر لآلة مصممة وفقًا لجدولك.


