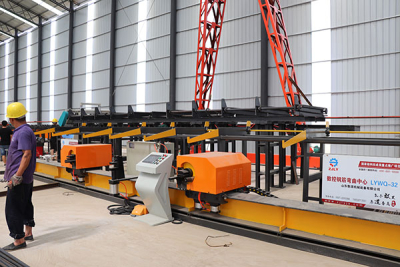
كيف تعمل آلة ثني حديد التسليح؟
في مشروع بناء نموذجي، يُعدّ ثني حديد التسليح يدويًا عملية بطيئة وغير متسقة ومرهقة جسديًا. وتَحُلّ آلة ثني حديد التسليح هذه المشكلة عبر تثبيت قضيب الفولاذ، وإدارته مقابل مجموعة ثابتة من البكرات والمسامير، وإنتاج ثنية دقيقة خلال ثوانٍ. وإن فهم كيفية عمل هذه المعدات فعليًا — وما يميز الوحدة اليدوية عن الوحدة المُتحكَّم بها رقميًا — يساعد المقاولين ومصنّعي حديد التسليح ومهندسي المشاريع على اختيار الآلة المناسبة لحجم إنتاجهم ونطاق قطر القضبان ومتطلبات الدقة لديهم. تستعرض هذه المقالة آلية العمل خطوة بخطوة، ثم تتناول خيارات التكوين والتطبيقات النموذجية وأسئلة الشراء الشائعة.
 1]
خلفية القطاع: لماذا يُعدّ الثني مهمًا في معالجة حديد التسليح
نادرًا ما تغادر حديد التسليح ساحة التصنيع بأطوال مستقيمة. فالكانات والخطافات وقضبان U والأشكال الحلزونية والقضبان المنحنية لقواعد الخوازيق والأعمدة وأسطح الجسور تتطلب جميعها تشكيل القضيب بزوايا وأبعاد محددة قبل وصوله إلى الموقع. وتؤثر جودة الثني مباشرةً في ثلاثة أمور يهتم بها المشترون: الأداء الإنشائي، إذ يمكن أن تتلف زوايا الثني غير الصحيحة السطح الخارجي للقضيب وتقلل قوته الفعلية؛ وسرعة التركيب، لأن القضبان المنحنية بدقة تُجمَّع في أقفاص بشكل أسرع؛ وإنتاجية المواد، لأن الثني غير الدقيق ينتج نفايات يجب إعادة تشغيلها أو التخلص منها.
في مشاريع البنية التحتية الكبرى — أساسات الخوازيق للجسور، وجسور السكك الحديدية فائقة السرعة، ومحطات المترو، وساحات الخرسانة الجاهزة — تُنتَج آلاف الانحناءات المتطابقة يوميًا. ولا تستطيع طاولات التشغيل اليدوية الحفاظ على التفاوتات عند هذا الحجم، ولهذا السبب تتحول الورش التي كانت تعتمد سابقًا على الروافع اليدوية باطراد إلى معدات الثني الميكانيكية والمُتحكَّم فيها بالحاسوب (CNC).
كيف تعمل آلة ثني حديد التسليح: شرح الآلية
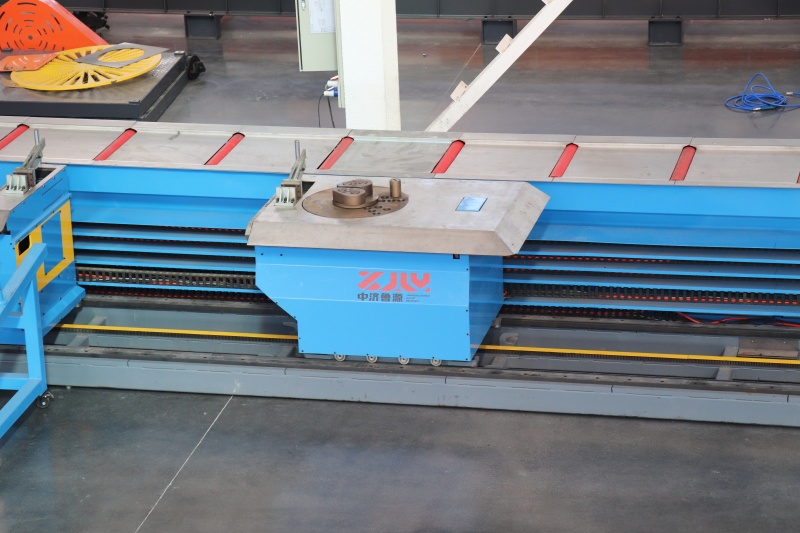
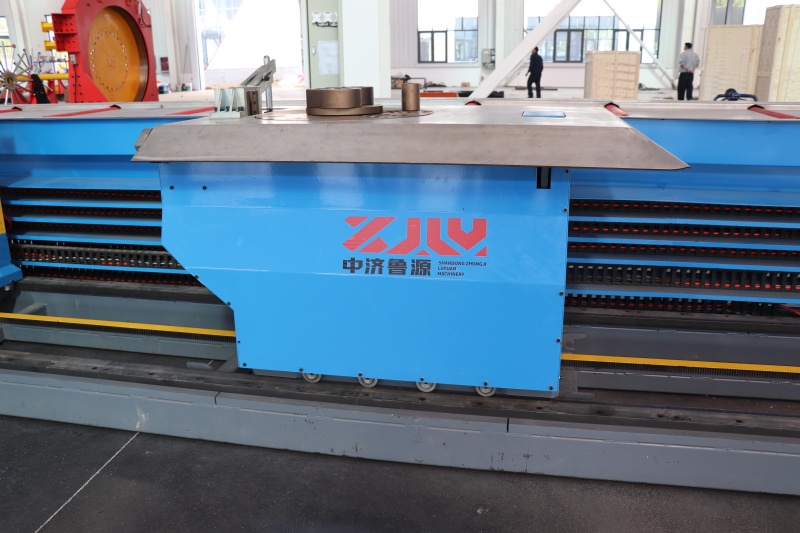
تشترك معظم آلات ثني حديد التسليح في مبدأ عمل واحد: يُثبَّت القضيب بين قرص دوّار مركزي (أو محور) ومجموعة من بكرات التوجيه الثابتة. وتتبع عملية الثني تسلسلاً متوقعاً.
١. التحميل وتحديد الموضع.يضع المشغّل (أو نظام التغذية التلقائي في الخطوط الأكبر) قضيب الفولاذ المشكّل أو الأملس بين مسمار الثني المركزي وبكرات تحديد الموضع. وفي الآلة القياسية، يحدد مصدان قابلان للتعديل نقطة بداية الثني ونهايته.
٢. التثبيت.يُثبَّت طرف القضيب في حامل على القرص الدوّار. وهذا يمنع الانزلاق أثناء الثني، وهو أمر بالغ الأهمية للحفاظ على الزاوية المحددة.
٣. الدوران والثني.يقوم المحرك المزوّد بعلبة تروس بتدوير القرص. أثناء دورانه، يُسحب القضيب حول المسمار المركزي بينما تحافظ البكرات الثابتة على استقامة الطول الداخل ودعمه. يتوافق القضيب مع قطر المسمار، الذي يحدد نصف قطر الانحناء الداخلي. عادةً ما تكون سرعة الانحناء قابلة للتعديل — تُستخدم السرعات المنخفضة للقضبان ذات القطر الكبير لتجنب الإجهاد المفرط للمادة.
4. مصد الزاوية والتحرير.عند الوصول إلى الزاوية المحددة (90° أو 135° أو 180° أو أي قيمة مسبقة الضبط)، تتوقف الآلة تلقائيًا في الطرازات ذات التحكم الميكانيكي أو الإلكتروني. يُحرَّر القضيب، وتتكرر الدورة.
5. التشغيل العكسي.يمكن للقرص أن يدور في كلا الاتجاهين، مما يتيح للمشغّل إنتاج انحناءات متعددة على قضيب واحد — على سبيل المثال، الخطافان المتقابلان لقضيب على شكل حرف U — دون قلب قطعة العمل.
الأجزاء الاستهلاكية الرئيسية هي دبابيس الانحناء والبكرات، التي تأتي بأقطار مختلفة لتتناسب مع أحجام القضبان. إن ثني قضيب بطول 32 مم حول دبوس صغير جدًا سيؤدي إلى تشقق السطح الخارجي، لذا تُشحن الآلات الموثوقة بمجموعة دبابيس كاملة وجدول واضح لأقطار الانحناء الدنيا نسبةً إلى حجم القضيب، بما يتوافق مع ممارسات تفصيل التسليح الشائعة.
 2]
الثني اليدوي مقابل الثني بالتحكم الرقمي: ما الذي يتغير في الإنتاج
يُشغَّل آلة ثني حديد التسليح اليدوية بدواسة قدم أو بزر تحكم: يضبط المشغّل المصدّات يدويًا ويراقب الزاوية. هذا يناسب ورش الإصلاح والمواقع الصغيرة ذات الأعمال المتنوعة ومنخفضة الحجم. تغيّر الآلة المُتحكَّم فيها رقميًا اقتصاديات ورشة التصنيع بثلاث طرق:
دفعات قابلة للبرمجة.تُدخَل الزاوية والطول والكمية مرة واحدة، وتكرر الآلة الدورة للدفعة بأكملها دون إعادة قياس، مما يزيل تفاوت الزاوية المعتمد على المشغّل.
إنتاجية أعلى.أوقات الدورات أقصر ويمكن لمشغل واحد الإشراف على التغذية بينما تثني الآلة، لذا غالبًا ما يتولى فريق من شخصين الإنتاج اليومي الذي كان يتطلب سابقًا ثلاثة أو أربعة أشخاص.
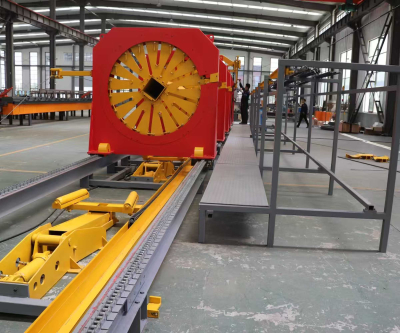
التكامل مع خطوط القطع والتغذية.في خطوط معالجة حديد التسليح الآلية الحديثة، تُدمج وحدات الثني مع خطوط القص ومناولة المواد، لتحويل القضبان المستقيمة إلى كانات جاهزة وقضبان مثنية بأقل تدخل يدوي.
التطبيقات عبر المشاريع
في أعمال الأساسات الخوازيقية، تشكل القضبان المثنية أقفاصًا وخطافات تثبيت تربط رؤوس الخوازيق بالقلنسوات؛ تحافظ زوايا الثني المتسقة على انتظام هندسة القفص بحيث يمكن لحام الأقفاص أو ربطها بسرعة على المنصب. في مشاريع الجسور والسكك الحديدية عالية السرعة، تُثنى قضبان القطر الكبير للأعمدة والأسطح بأطوال طويلة، مما يتطلب آلات بصناديق تروس قوية وأقراص ثني مستقرة. مصانع معالجة حديد التسليحخدمة مواقع بناء متعددة تتطلب آلات تنتقل بسرعة بين إنتاج الكانات وثني القضبان الثقيلة، لأن مزيج الطلبات يتغير يوميًا. وفيساحات الخرسانة الجاهزة، تكون الانحناءات القابلة للتكرار ضرورية لأن كل عنصر يستخدم تخطيطات تسليح متطابقة.
اختيار التكوين المناسب
عند تقييم آلة ثني، يجب على المشترين التحقق من أربع معايير مقابل مزيج القضبان الفعلي لديهم:
نطاق القطر. تأكد من أن الآلة تغطي أكبر مقاس قضيب شائع لديك بهامش أمان — فالثني عند الحد الأقصى المطلق للتصنيف يقصّر عمر المعدات.
قرص الثني والمحرك. تتعامل الأقراص الأثقل والمحركات المزوّدة بتروس أكبر مع القضبان عالية المقاومة والكبيرة القطر مع توقفات أقل.
نوع التحكم. يغطي التحكم الإلكتروني في الزاوية والمواضع القابلة للبرمجة تكلفته بسرعة عند تجاوز نحو 100 ثنية يوميًا.
مجموعة المسامير والبكرات.مجموعة كاملة لجميع أحجام القضبان، بالإضافة إلى توفر قطع الغيار، تمنع التوقف عن العمل لاحقًا.
بالنسبة للورشات التي تحتاج إلى الجمع بين الثني وعمليات أخرى، تقدم شركة LuYuan Machinery آلة مصممة خصيصًا مركز ثني حديد التسليح مصممة للإنتاج بكميات كبيرة. وهي تتعامل مع مجموعة واسعة من أقطار القضبان، وتدعم الثني متعدد الزوايا القابل للبرمجة، وتدمج مناولة التغذية والتفريغ بحيث يمكن لطاقم صغير تشغيل إنتاج مستمر لأقفاص الخوازيق ومكونات الجسور والعناصر الجاهزة. وعادةً ما يشهد العملاء الذين ينفذون جداول متكررة من الكانات والخطافات أكبر المكاسب في اتساق الزوايا وتكلفة العمالة لكل طن، ويمكن للفريق التقني أن يوصي بالتكوين الذي يطابق توزيع أحجام القضبان في المشروع والإنتاج اليومي بالأطنان.
الأسئلة الشائعة
س1: ما أقطار القضبان التي يمكن لآلة ثني حديد التسليح النموذجية التعامل معها؟
تغطي الآلات الصناعية القياسية ما يقرب من 6 مم إلى 40 مم أو أكثر، اعتمادًا على الطراز. طابق دائمًا قطر مسمار الثني مع حجم القضيب؛ فاستخدام جدول المسامير الصحيح يحافظ على سطح القضيب وخصائصه الميكانيكية.
س2: هل يُضعف الثني حديد التسليح؟
الانحناء الذي يُنفَّذ بقطر مسمار صحيح وضمن حدود الزاوية القياسية لا يقلل بشكل كبير من قوة القضيب. تنشأ المشاكل عندما تُجرى الانحناءات باستخدام مسامير أصغر من الحجم المطلوب، أو بزوايا متطرفة، أو عندما يُعاد ثني القضبان بعد تقويمها.
السؤال الثالث: ما مدى سرعة آلة واحدة في ثني القضبان؟
عادةً ما تُكمل محطة ثني واحدة انحناءة 90° على قضيب متوسط الحجم في بضع ثوانٍ. يعتمد الإنتاج الفعلي على طول القضيب ووقت المناولة وما إذا كانت التغذية يدوية أم آلية؛ إذ تصل آلات CNC المزودة بناقلات إلى عدة أضعاف إنتاجية طاولة العمل اليدوية.
السؤال الرابع: هل تستحق آلة الثني CNC الاستثمار في ورشة صغيرة؟
إذا كان الحجم اليومي منخفضًا وتتغير جداول القضبان باستمرار، فقد تكفي آلة ثني يدوية. وبمجرد أن تنتج الورشة أكثر من نحو 100 انحناءة يوميًا أو تورّد جداول ثابتة لمشروع واحد، فإن التحكم في الزاوية عبر CNC يستعيد تكلفته عادةً من خلال توفير العمالة وتقليل الهدر.
السؤال الخامس: هل يمكن للآلة نفسها ثني الكانات والقضبان المستقيمة الكبيرة؟
تتعامل العديد من الآلات مع كلتا العمليتين، لكن إنتاج الكانات بكميات كبيرة يخدمه بشكل أفضل آلة ثني كانات CNC مخصصة، بينما يتم تحسين مركز الثني للقضبان ذات القطر الأكبر والأشكال متعددة الزوايا.
ملخص
تعمل آلة ثني حديد التسليح عن طريق تدوير قضيب مثبت حول مسمار ثابت بينما تحافظ بكرات التوجيه على دعم القضيب، مما ينتج ثنيات دقيقة وقابلة للتكرار في ثوانٍ. يعود الاختيار بين التحكم اليدوي والتحكم CNC إلى متطلبات الحجم والاتساق: الأعمال المختلطة الصغيرة تفضل الوحدة اليدوية، بينما تستفيد إمدادات المشاريع ومصانع التصنيع من التحكم القابل للبرمجة. إذا كنت تخطط لإعداد معالجة حديد التسليح وتحتاج إلى مساعدة في مطابقة آلة مع نطاق مقاسات قضبانك والإنتاج اليومي بالأطنان، فاتصل بشركة LuYuan Machinery للحصول على المواصفات التفصيلية وتوصيات التكوين وعرض سعر للمشروع — سيقترح مهندسونا حل الثني الأنسب لتطبيقك.