كيف تغيّر الأتمتة إنتاج أقفاص الخوازيق
انتقل إنتاج أقفاص الخوازيق من نشاط موقعي إلى عملية مصنعية، والضغط لا يأتي من كتالوجات الآلات. بل يأتي مما يُطلب الآن من مقاولي الخوازيق ضمانه: تفاوت القفص عند التجويف، وسلامة اللحام بعد الرفع، والتسليم وفق البرنامج. في حزمة خوازيق محفورة، القفص البيضاوي أو الخارج عن الخطوة أو الناقص اللحامات لا يفشل بهدوء. بل يوقف الحفارة.
لهذا أصبح إنتاج أقفاص الخوازيق الآلي مسألة شراء ملحّة. يريد المشترون معرفة ما تتحكم فيه المعدات، وأين تبقى الخطوات اليدوية، وما الناتج الواقعي، وكيفية تقسيط الاستثمار بحيث لا تنقل محطة آلية واحدة عنق الزجاجة إلى المصب فحسب.
لماذا ينفد المجال أمام تصنيع الأقفاص يدوياً
الطريقة التقليدية بسيطة: تُوضع القضبان الرئيسية في قالب تثبيت، ويُفك الحلزون من طاولة دوارة، ويثبّت اللحّامون أو فرق الربط كل تقاطع. وفي الطلبات الصغيرة أو غير المنتظمة تظل هذه الطريقة تنافسية. المشكلة أن كل خطوة تعتمد على تقدير المشغّل، والتقدير لا يقبل التوسّع.
ثلاث ضغوط تكشف الحدود. فمع تزايد أقطار الخوازيق وأعماقها في أساسات الجسور والسكك الحديدية، يصبح شكل القفص أكبر وأثقل، ويغدو التدوير اليدوي لقفص طويل بطيئًا وينطوي على مخاطر مناولة. وتُفحص جودة اللحام بدلًا من افتراضها، فيصبح التباين بين الورديات خطرًا تجاريًا. أما توفّر العمالة فهو القيد الذي يذكره المتعاقدون في أغلب الأحيان، لأن مهارة تركيب القفص ولحامه بدقة لا تُكتسب بالتدريب السريع.
ما الذي تغيّره الأتمتة فعليًا في أرضية الإنتاج
لا يُلغي الخط الآلي الحرفة من صناعة الأقفاص. بل ينقل الحرفة إلى مرحلة الضبط، ثم يكرر ذلك الضبط بدقة لكل قفص في الدفعة. أربع وظائف تحدد ما إذا كانت الآلة تحقق إنتاجها المقدر.
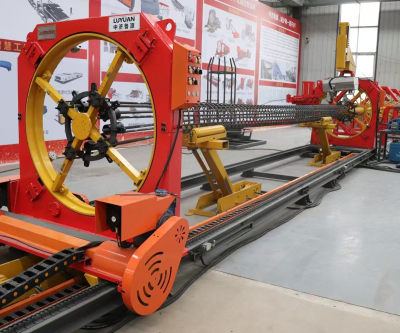
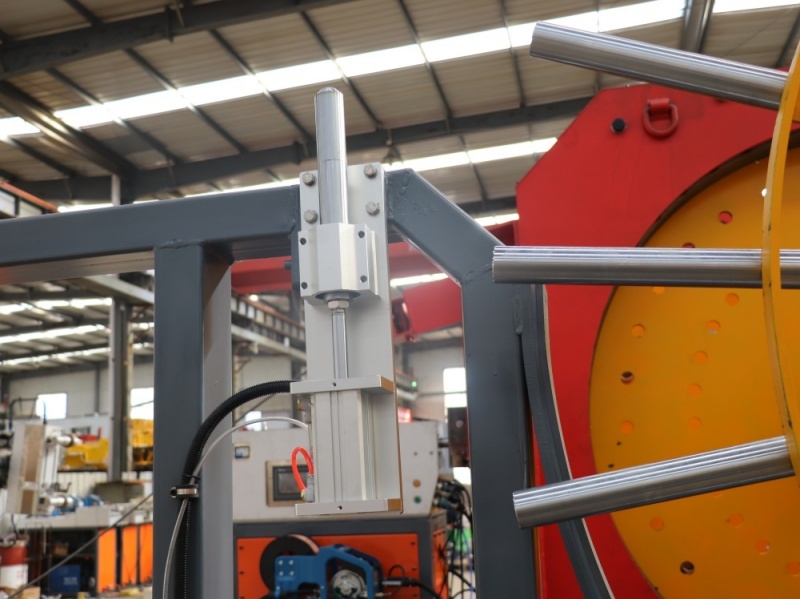
تحديد موضع القفص وتثبيته. تُفهرَس القضبان الرئيسية مقابل مرجع وتُثبَّت بأقراص أو حلقات تُبقي القفص دائريًا أثناء دورانه. تحدد هذه الخطوة الاستدارة النهائية واتساق تباعد القضبان. ونظام التثبيت الذي يغطي جزءًا فقط من نطاق القطر يفرض تنازلات عند حدود المظروف، لذا فإن نطاق العمل أهم من الحد الأقصى المعلن.
التحكم في الدوران والخطوة. خطوة اللولب بُعد في الرسم، وليست تفضيلًا للمشغل. يُدار القفص بمحرك تحت تحكم PLC بينما يتحرك رأس اللحام بمعدل متوافق، فتُضبط الخطوة رقميًا. يتراكم خطأ الخطوة على طول القفص، والخطوة المضبوطة لا تنحرف عبر وردية العمل.
معاملات اللحام.تأتي اللحامات المتسقة من تيار متسق وتغذية سلك وسرعة انتقال وحماية، محفوظة في برنامج مخزّن بدلاً من تعديلها لكل مشغّل. كما يختصر تخزين الوصفات لكل نوع قفص وقت التغيير، لأن الآلة تعود إلى حالة معروفة بدلاً من إعادة ضبطها بالتجربة.
المناولة والإخراج. يصعب نقل الأقفاص الطويلة. تُخرج الخطوط الآلية القفص دون تدوير يدوي، مما يقلل زمن الدورة وحوادث المناولة التي تهيمن على تقارير حوادث الساحة.
من آلة واحدة إلى خط إنتاج
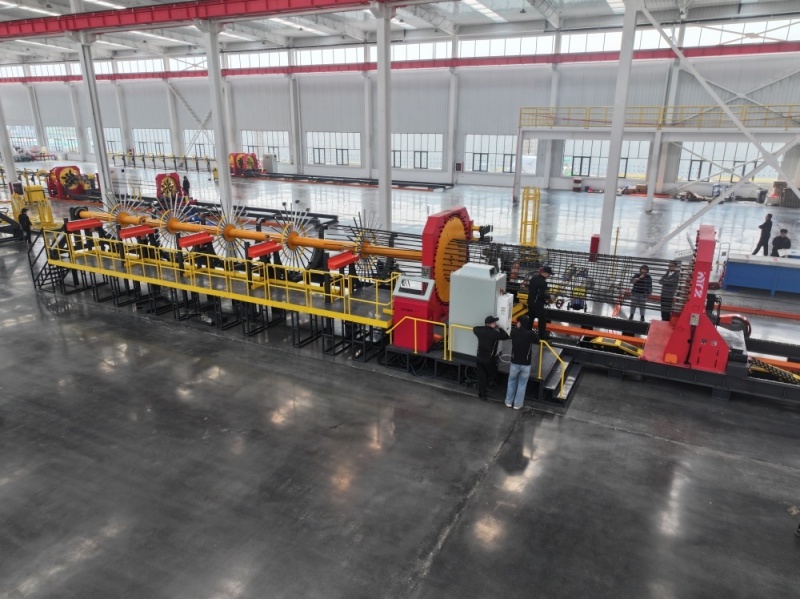
الخطأ الأكثر شيوعاً عند أول تجربة هو اعتبار آلة اللحام الحل الكامل. خط الأقفاص سلسلة: قطع القضبان وتغذيتها، وتجهيز الأطراف حيث يُحدد، والتجميع واللحام، ثم النقل إلى التخزين أو الناقلة. إذا كان القطع يدوياً، تنتظر آلة اللحام. وإذا تعذر على الساحة إخراج الأقفاص المنجزة، تنتظر آلة اللحام مرة أخرى.
لذلك، يميل إنتاج أقفاص الخوازيق الآلي إلى أن يكون على مراحل. عادةً ما تبدأ الساحة بمحطة اللحام والمناولة التي تغذيها، وتقيس أين يتشكل الطابور، ثم تؤتمت الخطوة الأولية التي تقيد المحطة. إن التخطيط للتسلسل الكامل منذ البداية يتجنب شراء آلة ثانية تكرر الطاقة بدلاً من تخفيفها. ويستحق التصميم المكاني اهتماماً مماثلاً: فطول القفص يحدد طول المبنى المطلوب، والمسافة من المحطة إلى رف التخزين تحدد مقدار ما يُنفق من الوردية على المناولة بدلاً من اللحام.
حيث يكون التغيير مرئياً في الميدان
أعمال الخوازيق المحفورة.تحتاج الخوازيق المصبوبة في الموقع إلى أقفاص تدخل التجويف دون تشوه وتحافظ على غطائها. يوفر اللحام الآلي الاستدارة واتساق التباعد الذي يتطلبه صب الخرسانة بالأنبوب، بالإضافة إلى قابلية تكرار الدفعات التي تتيح للمقاول التنبؤ بسلوك الموقع.
الجسور والجسور العلوية.تسليح الرصيف وقلنسوة الخوازيق ثقيل، وغالباً ما يكون طويلاً وحلزونياً كثيفاً. تهيمن المناولة على الدورة، وهنا تكسب الخطوط الآلية تكلفتها.
السكك الحديدية عالية السرعة.تحمل حزم السكك متطلبات توثيقية إلى جانب المتطلبات الأبعادية. تمنح برامج اللحام المخزنة المصنّع سجلاً إنتاجياً قابلاً للتتبع بدلاً من سرد التعديل اليدوي مناوبة بمناوبة.
مصانع معالجة حديد التسليح.بالنسبة لمصنّع يخدم عدة مشاريع، تكمن القيمة في سرعة التغيير: جدولة عرض التسليم من زمن دورة معروف أسهل من جدولته بناءً على الخبرة.
تحديد مواصفات خط أقفاص آلي
تبدأ المواصفات من الرسومات، لا من رقم طراز. حدّد نطاق القطر والطول عبر دفتر الطلبات الحالي والمشروع التالي، وعدد القضبان الرئيسية وأقطارها، ونطاق خطوة الحلزون، وعدد الأقفاص المنجزة لكل مناوبة عند توافر واقعي. ثم حدّد معيار اللحام الذي سيطبقه المفتش.
في تلك المرحلة تصبح مناقشة المعدات ملموسة. تبني لويوان خط اللحام الآلي لأقفاص حديد التسليح لهذا الملف الإنتاجي، مع دوران يُتحكم فيه عبر PLC، وخطوة قابلة للبرمجة، ووصفات لحام مخزنة، ومناولة متكاملة للأقفاص. وهو يناسب مقاولي الخوازيق الذين يجهزون ساحة تصنيع، ومقاولي الجسور والسكك الحديدية الذين لديهم جداول أقفاص متكررة، ومصانع حديد التسليح التي تورّد لمواقع متعددة. يمكن للمشترين مراجعة مبدأ العمل ونطاقات الأقطار على صفحة لحام أقفاص حديد التسليح الأوتوماتيكية قبل طلب رسم تخطيطي.
الأسئلة الشائعة
ماذا يعني إنتاج أقفاص الخوازيق الآلي في الممارسة العملية؟
يتم وضع القفص وتدويره وضبط خطوته ولحامه تحت تحكم مبرمج، حيث يضبط المشغل المعلمات بدلاً من تشكيل كل وصلة يدوياً. تختلف التغذية والمناولة حسب التكوين.
هل تلغي الأتمتة الحاجة إلى لحّامين مهرة؟
إنه يقلل عدد قرارات اللحام لكل وصلة، وليس الحاجة إلى إعداد وتحقق وفحص كفؤ. تنتقل المهارة من تشكيل اللحامات إلى التحكم في العملية التي تنتجها.
ما المخرجات التي يمكن للمشتري أن يتوقعها بشكل واقعي؟
احسب من زمن اللحام لكل وصلة، وعدد الوصلات لكل قفص، وزمن التحميل والتفريغ، والتوافر الواقعي. اطلب تلك الحسابات مقابل رسوماتك الخاصة بدلاً من مجرد ادعاء بعدد الأقفاص لكل وردية.
هل يمكن لخط آلي التعامل مع أكثر من نوع واحد من الأقفاص؟
نعم، حيث تُخزَّن وصفات التشغيل ويغطي نطاق التثبيت الأحجام المطلوبة. أكِّد زمن التغيير كتابيًا، لأنه يحدد جدوى الدفعات الصغيرة.
ما المعلومات اللازمة للحصول على عرض سعر؟
نطاق القطر والطول، وعدد القضبان الرئيسية وقطرها، وقطر الحلزون وخطوته، والمخرجات لكل وردية، وطول الأرضية وإمداد الطاقة في الموقع، بحيث يعكس العرض ساحة عمل حقيقية.
الخلاصة
تُغيّر الأتمتة إنتاج أقفاص الخوازيق بجعل القفص جزءًا مصنّعًا بدلًا من تصنيعه في الموقع. وتأتي المكاسب من الهندسة المضبوطة، والتباعد القابل للتكرار، ومعايير اللحام الموثّقة، ولا تظهر إلا عندما تواكب خطوات المناولة والتغذية محطة اللحام. فالمشترون الذين يحددون المواصفات من الرسومات ويخططون للتسلسل الكامل يحصلون على خط يحافظ على إنتاجه؛ أما المشترون الذين يحددون المواصفات من قائمة أسعار فيحصلون على آلة تنتظر.
أرسل رسومات الأقفاص لديك، ونطاق القطر والطول، والإنتاج المستهدف لكل وردية إلى فريق لويوان التقني للحصول على اقتراح تكوين، واقتراح تخطيط للساحة، وعرض سعر خاص بالمشروع.